

 English
 中文简体
 русский
 Español
 Français
 عربى
 Português
 हिंदी
 Indonesia
 فارسی
 Tiếng Việt
 Türk


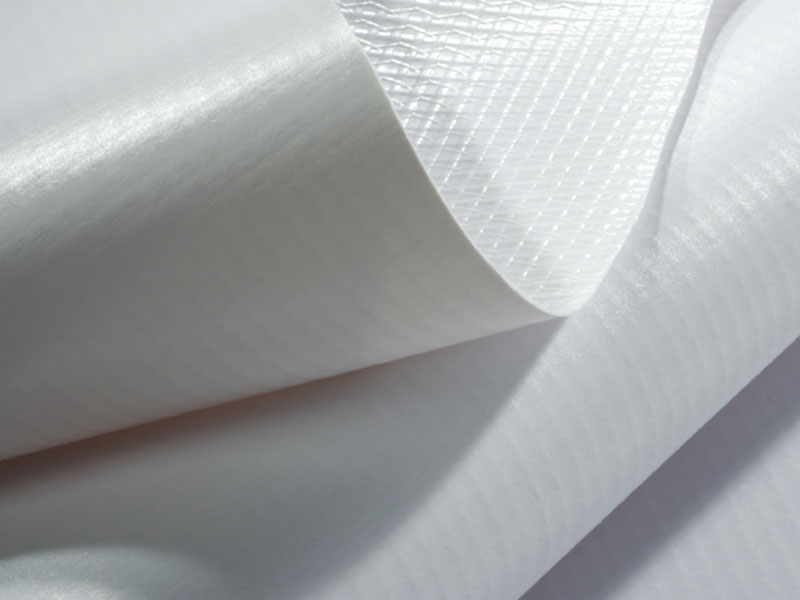
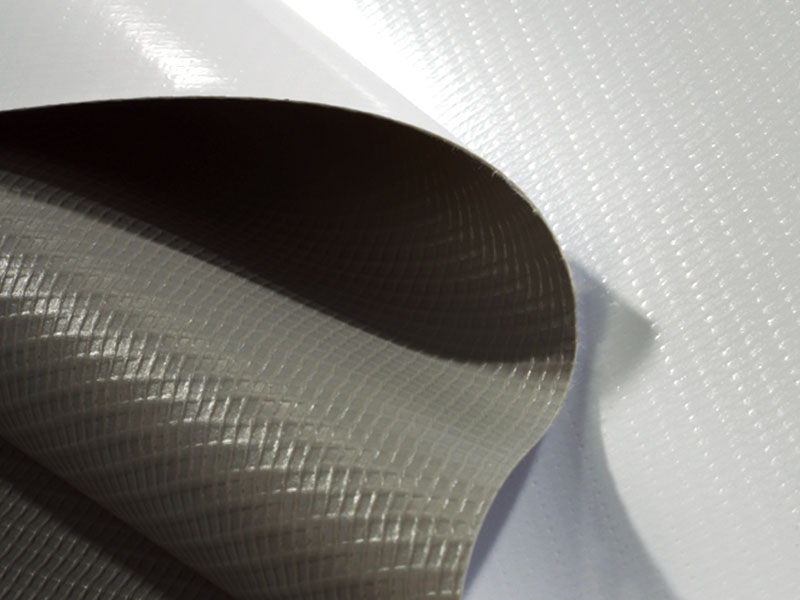
Высокоточная каландрированная пленка ПВХ
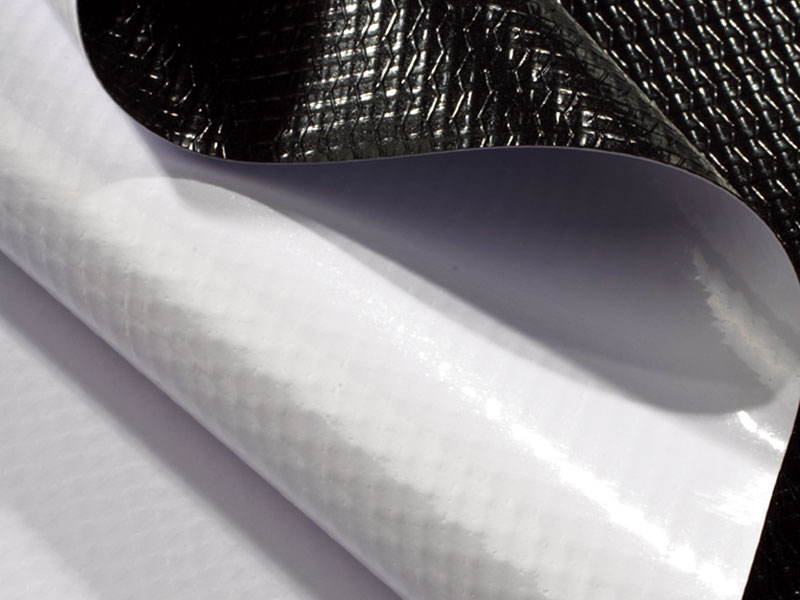
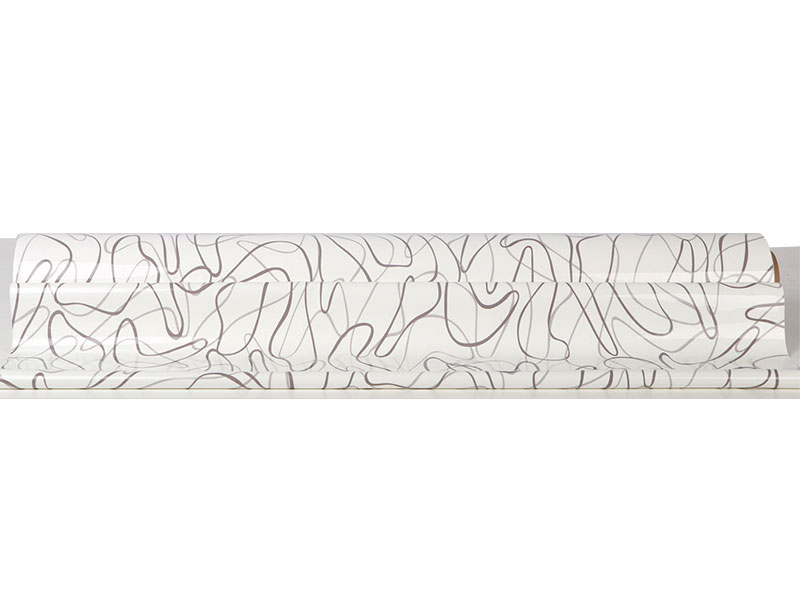
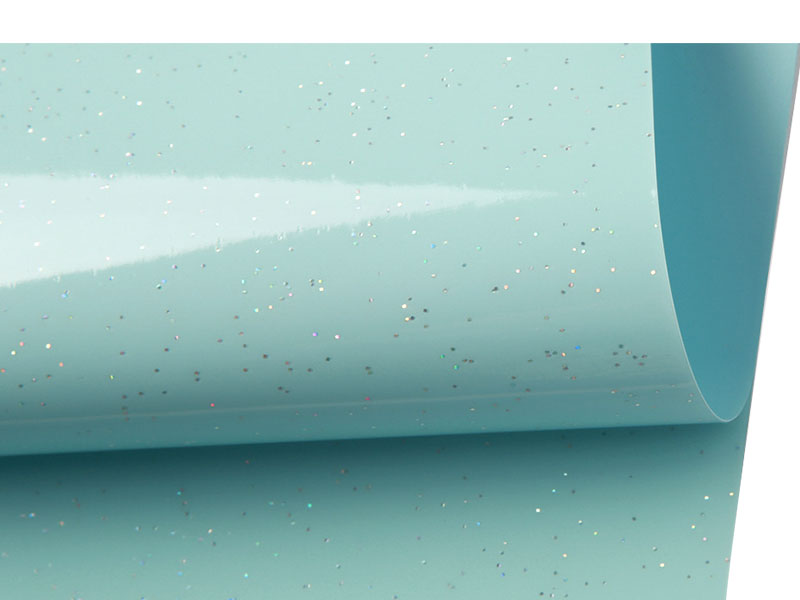
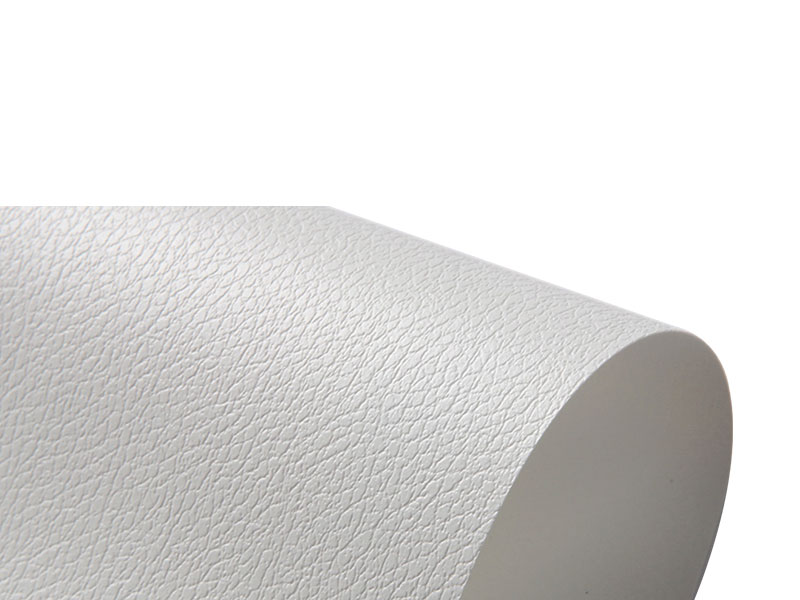
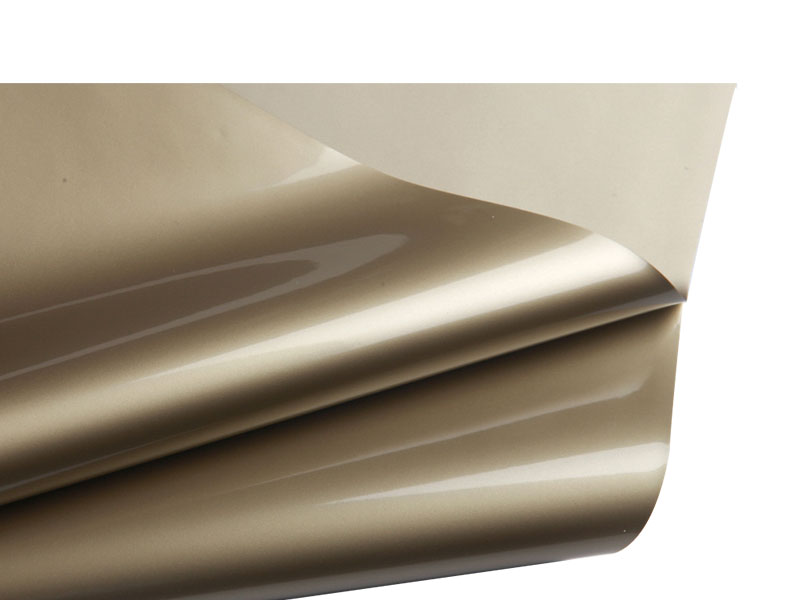
Высокоточная каландрированная пленка ПВХ is a polyvinyl chloride sheet produced on a multi-roll calendering line in which thickness, width, and surface finish are controlled within tight tolerances. The film is supplied in gauges from 0.05 mm to 0.80 mm, with thickness tolerance held to /- 0.005 mm on critical grades and width tolerance to /- 0.5 mm. Surface finish is set by the final calender roll, producing mirror gloss, matte, or embossed textures without a secondary coating step. The film is used as a base material for printing, laminating, thermoforming, and die-cut conversion, and is specified where downstream processes require a consistent gauge across the full roll width and length.
Создано для вашей конверсионной линии
Высокоточная каландрированная пленка ПВХ is produced under an ODM/OEM arrangement. Gauge, width, surface finish, color, slip additive, and core specification are set to the buyer's conversion process. The tolerance band and surface requirement are recorded on a single parameter sheet, and that sheet is the acceptance standard for every roll shipped under the buyer's program.
Номинальная толщина и диапазон допуска согласованы для каждого применения и измерены онлайн-измерителем бета-метра.
Уровень глянца, степень матовости или рисунок тиснения определяются на физическом эталонном образце.
Слип, антиблок, УФ-стабилизатор и цветная маточная смесь, настроенная на последующий процесс.
Ширина, длина, диаметр сердечника, количество соединений и натяжение намотки в соответствии с линией покупателя.
Как меняется точность при преобразовании
Оцените единообразие в Интернете
Изменение толщины по ширине рулона является основной причиной сдвига регистрации отпечатка и складок ламината. Высокоточная каландрированная ПВХ-пленка контролируется онлайн-бета-измерителем, который непрерывно сканирует все полотно, а поперечный профиль корректируется посредством автоматической регулировки зазора между рулонами. Плоский профиль манометра позволяет преобразователю работать на более высоких скоростях без компенсации натяжения.
Повторяемая обработка поверхности
Последний каландрный валок передает свою поверхность на пленку под контролируемым давлением и температурой. Температура валков поддерживается в узком диапазоне, чтобы уровень глянца не менялся от начала производственного цикла к концу. Конвертеры, печатающие на пленке, получают постоянную поверхностную энергию, которая обеспечивает стабильное смачивание чернил по всему рулону.
Качество кромки и точность ширины
Резка выполняется на линии после каландрирования, при этом кромка разреза контролируется на наличие заусенцев, волнистости и отклонения по ширине. Чистые кромки обеспечивают автоматическое направление полотна на конвертерной линии и сокращают отходы кромок во время высечки. Допуск по ширине /- 0,5 мм позволяет преобразователю установить узкий предел обрезки.
Стабильность размеров после преобразования
Пленка отжигается во время каландрирования для снятия внутренних напряжений. Остаточная усадка после конвертации удерживается на уровне ниже 2% при температуре 100°C в течение 10 минут, поэтому напечатанная и ламинированная пленка не деформируется при воздействии последующего тепла или при установке в теплой среде.
Таблица допусков и свойств
| Базовый полимер | Поливинилхлорид пластифицированный или жесткий |
| Диапазон манометра | от 0,05 мм до 0,80 мм |
| Допуск по толщине | /- 0,005 мм для прецизионных сплавов, /- 0,010 мм для стандартных сплавов |
| Допуск по ширине | /- 0,5 мм |
| Межсетевое изменение калибра | В пределах 1,5% от номинала |
| Поверхностная обработка | Зеркальный глянец, матовый, рельефный |
| Уровень блеска | От 5 до 90 единиц блеска при 60 градусах |
| Остаточная усадка | Ниже 2% при 100°C, 10 минут |
| Предел прочности | от 40 МПа до 55 МПа (жесткий класс) |
| Удлинение при разрыве | От 10% до 60% (зависит от класса) |
| Ширина рулона | До 2,0 м |
| Длина рулона | До 1000 м |
| Диаметр ядра | 76 мм или 152 мм |
| Диапазон рабочих температур | от -15°С до 65°С |
Конверсионные маршруты
Высокоточная каландрированная пленка ПВХ is printed by gravure, flexographic, and UV digital methods. A flat gauge profile keeps print registration tight across the web, and the annealed surface accepts solvent, water-based, and UV inks with a consistent dyne level.
Пленка ламинируется на бумагу, картон, флизелин и другие пленочные основы. Единая толщина обеспечивает равномерный вес клеевого слоя и постоянное давление зажима по всему полотну, что уменьшает дефекты склеивания и расслоение готового продукта.
Прецизионное управление калибром обеспечивает повторяемую формовку деталей тонкого калибра, таких как упаковочные вкладыши и защитные крышки. Толщина стенки формованной детали прогнозируется исходя из толщины входящего материала и степени вытяжки.
Чистые кромки разреза и одинаковый размер позволяют конвертеру выполнять операции высечки и продольной резки с узкими полями обрезки. Точность ширины снижает отходы кромок и повышает выход продукции на рулон при больших объемах переработки.
Вопросы покупателя
Как проверяется допуск по толщине на каждом рулоне?
Толщина постоянно контролируется во время производства с помощью онлайн-бета-измерителя, который сканирует всю ширину рулона. В сертификате качества, выданном для каждой партии, фиксируются средняя толщина и максимальное отклонение поперечного сечения, измеренные автономным микрометром в положениях, определенных в плане контроля. Покупатели могут запросить необработанный журнал измерений для критически важных заказов.
Требуется ли обработка пленки коронным разрядом перед печатью?
Стандартная высокоточная каландрированная ПВХ-пленка имеет контролируемую поверхностную энергию, подходящую для сольвентных и УФ-чернил. Чернила на водной основе и некоторые клеи могут потребовать поточной обработки коронным разрядом в конвертере. Уровень дин поставляемой пленки указан в сертификате качества, и переработчик должен проверить его с помощью дин-ручки перед установкой параметров чернил и клея.
Что вызывает изменение толщины в направлении кромок рулона?
Изменение толщины кромок валков возникает из-за изгиба каландров под нагрузкой. Линия оснащена системой компенсации изгиба валков, а профиль поперечного полотна корректируется, чтобы сохранить отклонения от края к краю в пределах указанного диапазона. Если на переработчике наблюдаются отклонения кромки, пленку следует проверить на соответствие сертификату, прежде чем оценивать настройки размотки и направления полотна на переработчике.
Может ли пленка поставляться в жестком виде для упаковки?
Да. Выпускаются жесткие и полужесткие марки для упаковки и формования. Содержание пластификатора устанавливается в зависимости от применения, а свойства растяжения и удлинения указаны для конкретной марки. Покупатели должны указать температуру формования и степень вытяжки, чтобы марку можно было выбрать в зависимости от окна формования, а не только по свойствам при комнатной температуре.
Как следует хранить рулоны перед переработкой?
Храните рулоны горизонтально на подставке с опорой для сердцевин при температуре от 15°C до 25°C и относительной влажности от 40% до 60%. Прежде чем разматывать рулоны, дайте им достичь температуры линии в течение 24 часов, поскольку холодная пленка более жесткая и создает более высокое натяжение при той же настройке размотки. Сохраняйте оригинальную упаковку на месте до тех пор, пока рулон не будет установлен на линии.
Примечания по хранению и обращению
Храните высокоточную каландрированную пленку ПВХ в рулонах горизонтально на подставке с опорой на сердцевину при температуре от 15°C до 25°C и относительной влажности от 40% до 60%. Избегайте прямых солнечных лучей и источников тепла, которые смягчают пленку.
Перед переработкой дайте рулонам достичь рабочей температуры в течение 24 часов. Холодная пленка более жесткая, и одна и та же настройка натяжения при размотке приведет к разному натяжению полотна при холодном рулоне.
Перемещайте рулоны с помощью опорных опор или подъемного оборудования. Падение рулона на бок может деформировать слои и привести к изменению толщины края рулона.
Сохраняйте оригинальную защитную пленку до тех пор, пока рулон не будет установлен. Пыль на поверхности пленки при первом же касании вдавливается в отделку, и ее трудно удалить, не повредив поверхность.
Храните частично использованные рулоны в оригинальной упаковке и маркируйте их номером партии. Пленку из разных партий не следует склеивать в процессе непрерывной конвертации.